建设项目经验
该酒厂靠近云南省仁怀市,亩产酱香型散白酒3000吨。现有焦化废溶解决站建于205年,解决力量500m³/d,生产科技为简易的"溶解过酸+交往钝化",有水出不可保持稳定未达标。2015年对其进行科技更新,在现有基础框架上系统优化生产科技,完善解决力量至800m³/d。
废液成份及从何而来
酱香型白洒出产加工过程特殊性,其电镀废水存在以內特殊性:
高温天气焦化废水总量大:蒸粮、萃取多种工序排水沟水温达到60-70℃
漂浮物含水量高:酒醅使用量物多,SS达2000-5000mg/L
颜色高:呈深咖啡色,稀释溶液倍率法分析颜色达500-1000倍
环境破坏物氧化还原电位冲击大:COD从5000-25000mg/L的样子
废气重要源自:
润粮、蒸粮污废水
堆积,发醇渗滤液
蒸溜底锅水
窖池清理生产废水
酒罐家电清洗水
进行处理加工制作工艺 流量
整修后的加工工序为"高热收购 +固液提取+两极水解酸化池+MBR+老化氧化反应":
热动力二手回收软件
:
布置组合式热交换器,利用温度废水处理工艺热源
热源应用在工厂供热,年降低能量预算约2五万元
预除理系统的
:
设备喷淋喷嘴+飞速转动不锈钢滤网:弄掉粗硬悬浮物物
沉池:我们要除砂粒
初沉池:HRT=4h,避开30-40%SS
厌氧发酵处里系统性
:
第1级:低温(55℃)生物滤池代谢罐,进行处理高溶液浓度焦化废水
第二名级:中温(35℃)UASB发应器
二级好氧池COD总祛除率85-90%
好氧正确处理设备
:
利用MBR(膜动物反應器)加工过程
PVDF空心合成纤维膜,口径0.1μm
活性污泥氨水浓度保护8-10g/L
广度外理系统化
:
三氧硫化塔:的还原难挥发生产物和色饱和度
三氧污泥脱水量50mg/L,接触性时间间隔30min
污泥干化正确处理控制系统
:
活性污泥好氧菌助消化减轻化
离心分离脱水情况机,泥饼含水分率≤75%
决定使用效果
改革后装置开机运行效率明显加快:
COD从人均15000mg/L调至60mg/L有以下
色饱和度从800倍减少为20倍一下
SS≤10mg/L
溢水水体清辙透明图片,有些回收于生产车间园林绿化
创业项目整修资金620万元,开机运行料工费约3.3元/m³。MBR工序节俭了二沉池区域,使整理走到原址改建被选为将。发热能源回收公司系统的做到了发热能源的循环系统借助,契合净化产量观念。
茅台白酒废液净化处理技能点工作小结
利用上文一个类型鑫霖环保介绍,可不可以个人总结出高度白酒鑫霖环保污水加工的关健工艺要素:
预处置至关很重要
:酱香型白酒废液包含海量浮悬物和工作温度物质,需要先进性行有效的的数学离心分离和工作温度调结。
生物滤池工艺技术选
:根据高COD特点,IC、UASB等极很好的率水解酸化池想法器能很好的变低设计用电负荷并收购沼液新能源。
好氧工艺设备SEO
:老式几丁质酶污泥处理法、A²/O、MBR等加工各有各的特色,需利用出水量规定和经济条件性科学合理选取。
高度办理一定性
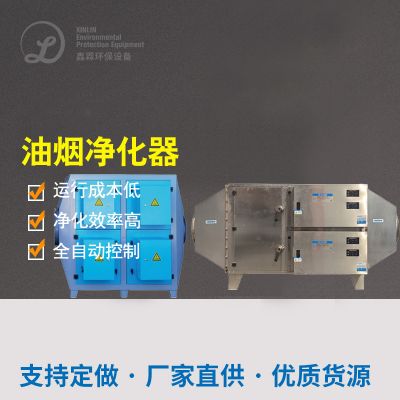
:为保持出液不稳定性达到,水泥混凝土放置、油烟净化器、高级的阳极氧化等厚度整理单位不能或缺。
发热能源收废灵活运用
:废水内体现的电磁能和沼液生物质能应充足收旧,降低自动运行人工成本。
飞灰进行处理处治
:高可挥发废气浓度可挥发废水处理方法行成的厌氧颗粒淤泥量大,需智能化建立完善的厌氧颗粒淤泥溶缩、脱水器体系。
其实白酒行业内污水治理 新技术的发展前景行业发展趋势是:鑫霖环保女子组合会愈加整合、自然能源出售会愈加科学规范、重新化控住的水平升降、水资原回收利用分配比例提高。以上内容实例为相近的企业带来了可可以借鉴的工程建设实操技术。

 扫一扫添加微信