一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
互联网行业需求:
有机质废气破坏严重性:焚烧处理场渗滤液进行处理站、焚烧处理炉及厨余没用的堆肥药厂工厂生产高有机质废气浓度硫化橡胶氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及发挥性有机质物(VOCs),药厂工厂及车间腐臭味相关问题重要;
环保标准压差大:几次因异味客户投诉被网媒爆光,存在有效期修改想要;
加工手续费高:传统与现代化学消化法启动手续费比较高,年运营手续费超¥1000万;
新技术短板:混合着废气直接排放组成成分繁琐,过于单一工序不可高达直接排放标准的要求规范。
二、废气处理工艺设计
核心工艺路线
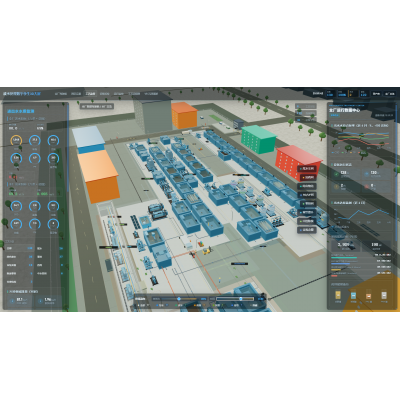
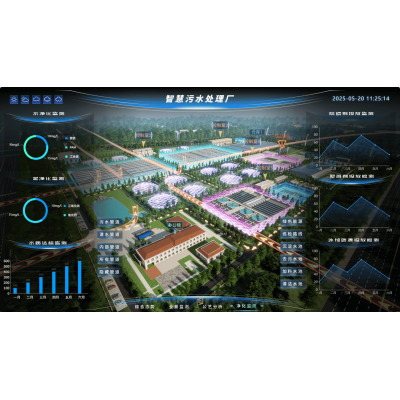
“分源治理-多级净化-智能监控”综合工艺:
发源地控制:
真空集气软件:在渗滤液调试池、燃烧炉压料口等产污点装有防燃型集气罩,风速按5-10m³/min/处设计方案,遍布全厂注意影响源。
密闭式管理式运送:用密封胶式传动带运送机搬家废品,极大减少无组织机构工业废气泄露。
预治疗步骤:
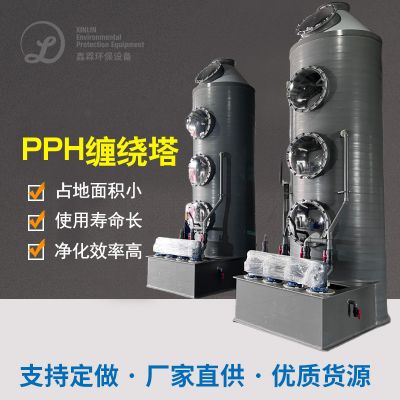
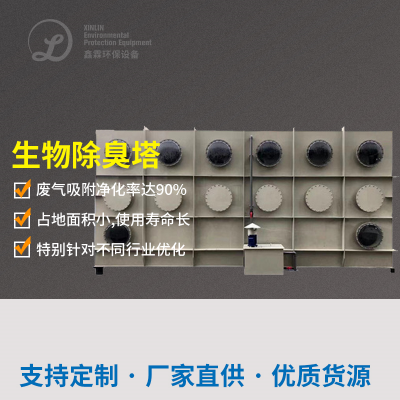
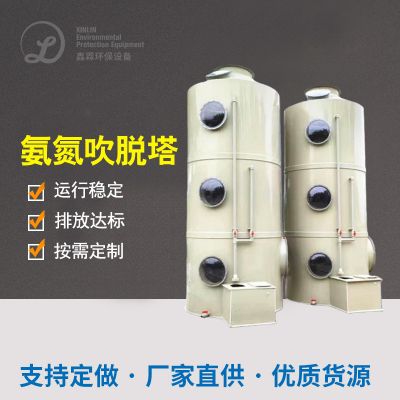
二级塔:选中改良微生物塑料填料(分手后复合菌群),分解H₂S、NH₃(高效率≥70%);
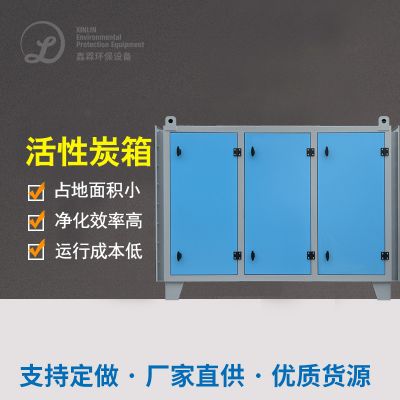
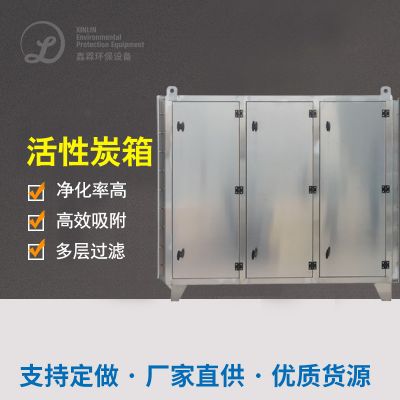
中级塔:加上催化活性炭包氯纶层,物理吸附残留VOCs及臭气碳原子。
动物预操作塔(多级串接):
深度1净化工程价段:
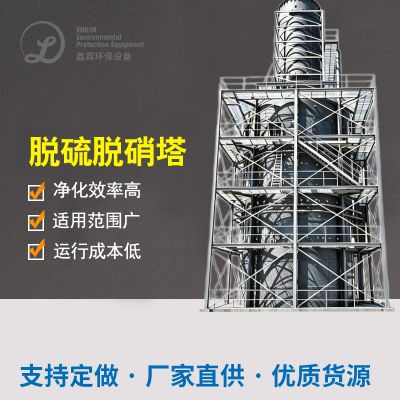
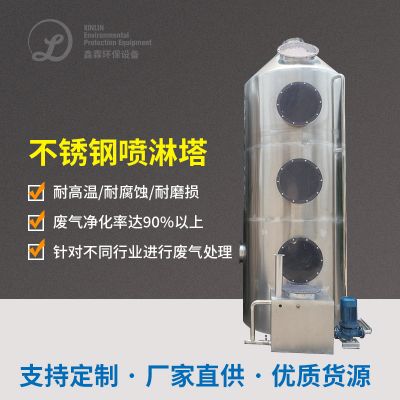
无限循环浆体池:NaOH/Na₂SO₃双碱切回行驶,脱硝错误率≥95%,SO₂摆放≤35mg/m³;
喷洒清洗层规划:3层双向喷洒清洗,汽液接受时期≥15秒。
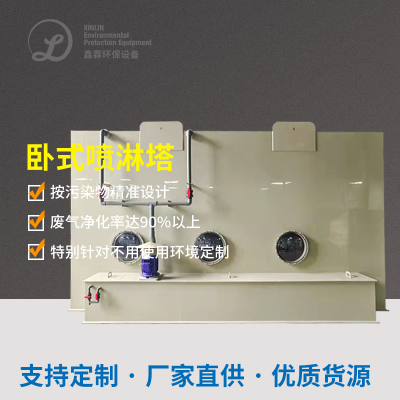
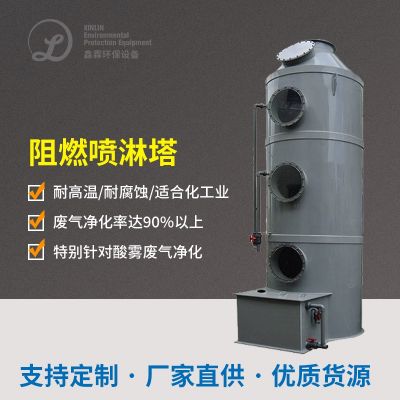
双碱法湿法脱硫塔:
尾部补救:
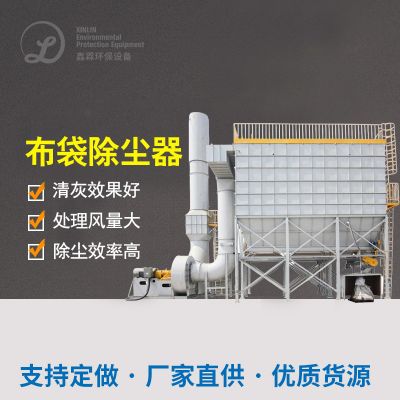
滚涂布袋降尘器(PTFE除尘滤袋):PM2.5进行排放≤5mg/m³,过滤系统高精准度达99.97%。
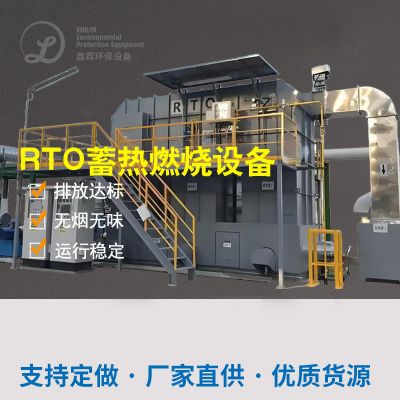
水温的控制:280-320℃恒湿操作,VOCs转换率≥99%,热动力再利用率≥80%;
余热回收利用:点火新风换气机,减低染料需要量。
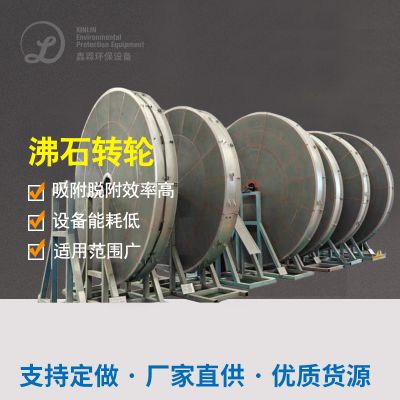
催化剂的作用复燃器(RTO):
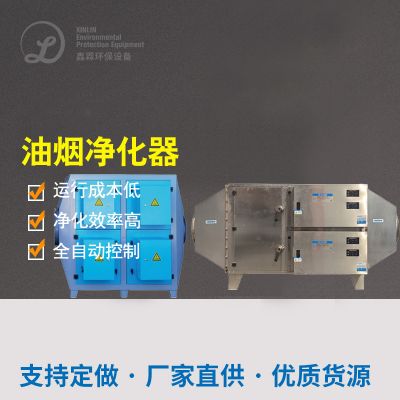
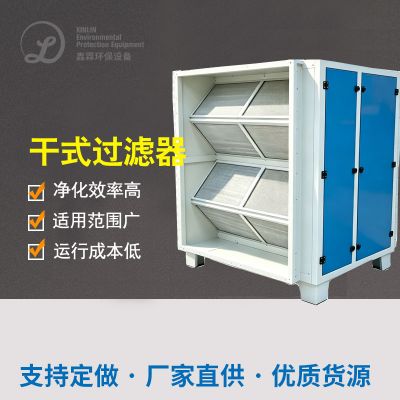
高效益净化器:
三、仪器电机选型与标准配置
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
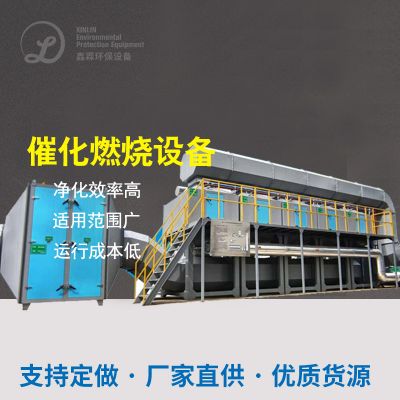
分源处里:对H₂S/NH₃进行生物技术法、对VOCs进行催化反应然烧,以免 生产工艺争议;
设施气体降低罐,平衡性各时段工作负荷什么意思。
相应的对策:
瓶颈问题2:高室内湿度导至设施灼伤及微生物活性酶遏制
在生物制品塔前分设除湿气把控系统(急冻太干),把控进气露点≤10℃;
塑料填料表面能涂覆疏水纳米涂层,开展抗锈蚀性。
办法:
突破点3:废气环境治理不恢复原状
生物工程预清理塔后增建活性氧氧化反应段,细化难挥发骚味有害物质(如硫醇类);
园区喷洒功能生物工程酶去异味剂,辅助器减少无组识废气排放。
办法:
五、解决使用效果效验
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
实惠收益:
年降低成本化学物质去除剂的计量资金¥200万;
催化反应复燃余热收回年发储电量达1.2MW·h,合理节省能源成本低¥80万;
市场经济效率:生产车间及周遍恶臭味常规排除,住户理想度升高至95%,变成了城区低能耗标竿新项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信