锡焊生产加工印刷废气简介
对焊工作中发生的有机排放物物物质很复杂,大部分比如烟气、金屬腐蚀物、害处固体等。不一对焊加工制作工艺 不一,有机排放物物物质进而差异性:
废气科粒物
:主要的组成为铁、锰、铬、镍等复合金属硫化物物,孔径一般来说在0.01-1μm互相,易悬屏在空气当中中。
有危害空气
:包含二硫化碳(O₃)、氮硫化物(NOx)、一硫化碳(CO)、二硫化碳(CO₂)等。
易挥发有机肥料物(VOCs)
:这部分焊接方法工艺设计中食用焊剂或保护区有机废气气体时有产生了极少量VOCs。
电弧焊接排放物含有下面的显著特点:
颗粒直径小
:大部门粉末物都是可吸进去粉末物(PM10及PM2.5),对身休影响大。
氨水浓度起伏大
:对接焊数学作业时有机废气物引发量随工艺流程参数设置变迁清晰。
温度过高高湿
:部件点焊排放物体温较高且内含水水蒸汽,加大了正确处理的难度。
电弧焊接废液除理突破点与难点
加工要点
粒状物清除转化率想要高
:熔接飘尘粒状这些细微,普通布袋除尘设施其特性很难科学规范气体吸附。
多污染破坏物混用
:需时候工作小粒物、气态废弃物物,施工工艺搭配很复杂。
药厂车间方式 减少
:激光焊接工序分布或转动时,集气软件控制系统设计构思等级大。
用电量与工作成本投入
:补救系统软件需兼得视觉效果与经济能力性。
的关键新技术重点难点
封鬼把握
:先期主要采用低飘尘焊结材质和技术。
高效性集气平台
:基于车间管理选址规划合理有效的局布排风机或整个内循环平台。
三级补救艺
:一般而言必须要 "预处里+主处里+后处里"的结构加工。
自动化化调控
:通过气体盐浓度重新改善模式程序运行参数指标,调低耗电。
典型装修案例具体分析
真实案例一:某轻型机厂焊接方法药厂车间废气排放生态环境治理
业务背景图
:
车辆间以较大型机组件对接焊来源于,用到电弧焊、乙炔气保护的焊等三种施工工艺,日访问量带来烟粉尘约50kg,烟粉尘水温常达60℃上。
处里设计
:
集气系统化
:分为顶吸罩+侧吸罩组和,为了确保对接焊办公工位烟气气体吸附率≥90%。
解决施工工艺
:
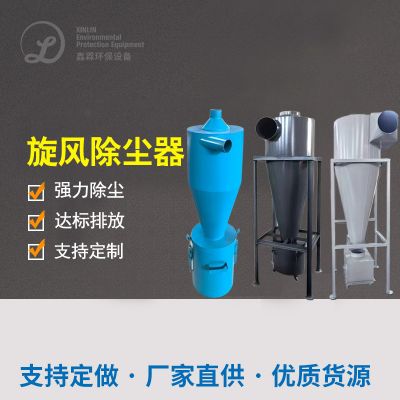
预治疗:风暴排尘器的还原大粒子
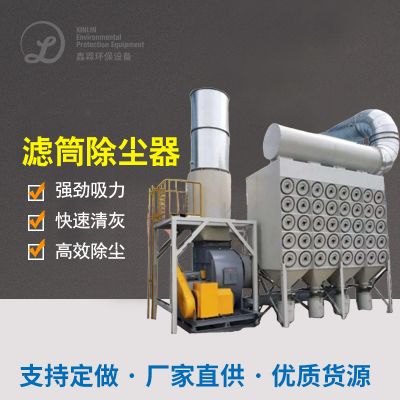
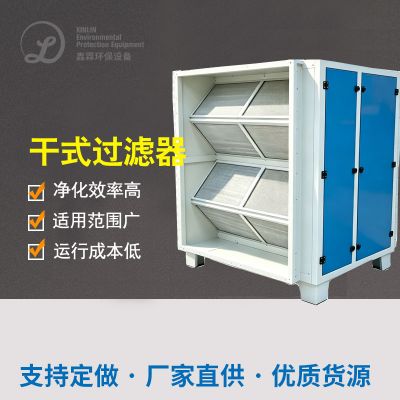
主外理:优质滤筒除尘设备器(PTFE塑膜过滤器材)
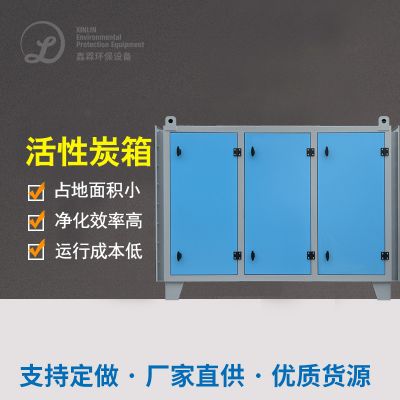
后补救:灵活性碳降解配置补救残留物气态污染破坏物
自动化调控
:会根据对接焊办公桌停止自動设定排风机转速比。
进行处理使用效果
:
小粒物废气排放浓硫酸浓度<10mg/m³
VOCs取除率>85%
系統耗电消减30%

 扫一扫添加微信